



在选择轮廓投影仪时,规格表上的精度数据最容易被误解。两家供应商可能给出相同的数值,但含义却截然不同。理解参考点比数值本身更重要。
1. 准确度公式中 L 的含义
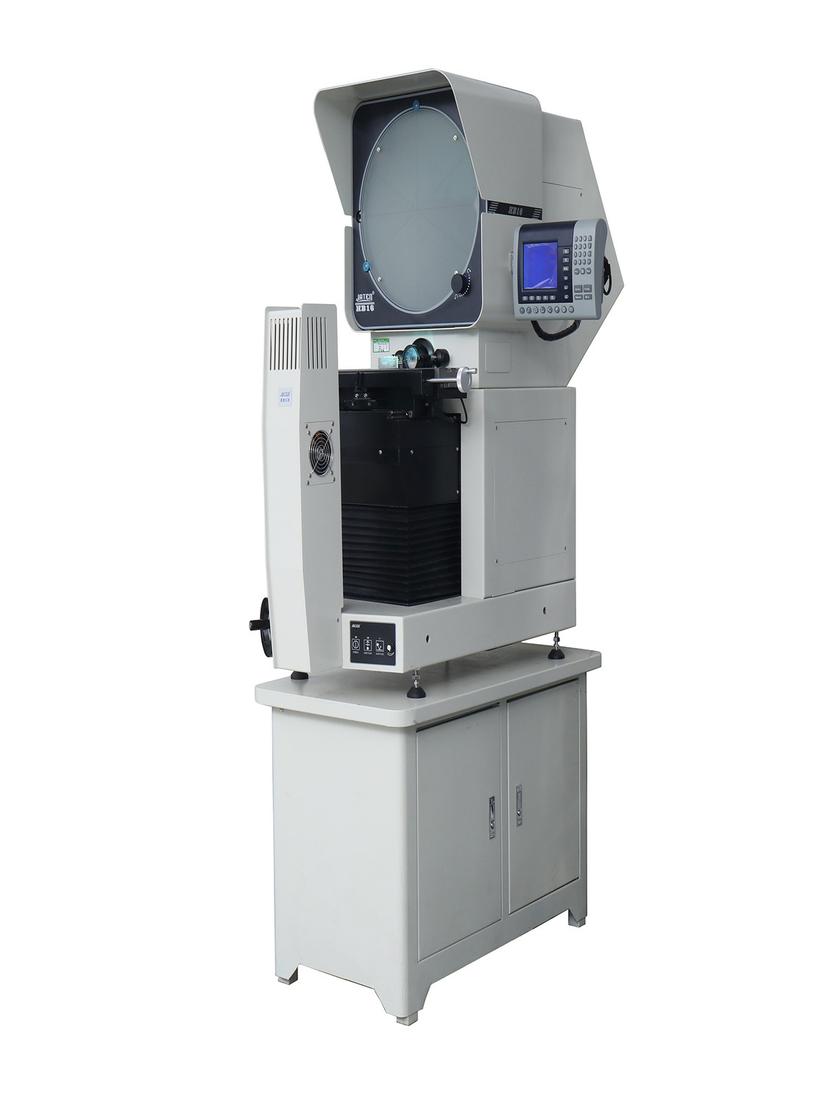
JATEN 的轮廓投影仪类别页面指出,坐标测量误差可达 (3+L/200) μm,而 JTDHB12 页面则规定 X/Y 轴精度为 ≤3+L/200 (μm)。
该公式由两部分组成:
- 常数 3 μm — 仪器固有的固定部分,与测量长度无关。
- L/200 — 随测量长度增长的部分,其中 L 是以毫米为单位测量的长度。
关键在于,这不是一个固定值。允许的误差会随着测量长度的变化而变化。在 200 毫米处,L/200 等于 1 微米;在 50 毫米处,则仅为 0.25 微米。如果不指定测量长度,就问“这台机器的精度是多少微米”,是无法回答的。
这也是为什么规格表上的精度是一个公式而不是一个数字的原因:它描述的是一个随长度变化的误差曲线,而不是一个点。
2. 放大倍率精度:投影特有的误差项
除了坐标精度外,轮廓投影仪还具有额外的放大倍率精度指标。JATEN 的产品页面显示轮廓精度为 0.08%,表面精度为 0.12%;类别页面则描述轮廓测量误差小于 0.08%。
为什么投影仪测量会多出一个术语?因为投影测量会将轮廓放大到屏幕上。放大过程本身会引入误差——放大校准的精确度决定了从屏幕上读取的尺寸是否能转换回真实尺寸。这是投影测量特有的。 视频测量机的规格表中没有这个术语——边缘是从数字图像中提取的,中间没有放大转换步骤。
轮廓和表面分别进行指定,是因为它们使用两种不同的照明模式。轮廓照明采用透射光,显示外部轮廓;表面照明采用反射光,显示表面形状。两种光路不同,因此它们的误差水平也不同,需要分别进行评估。
3.分辨率并不等同于精度
JATEN的产品页面标明X轴和Z轴的线性分辨率为0.0005毫米。这是测量系统在这两个轴上能够分辨的最小位移,而不是仪器能够精确测量的最小尺寸。
这是购买时最常见的错误:看到某个数值就想当然地认为机器的测量精度能达到那个水平。决定测量能力的是第一部分中的坐标精度公式,而不是系统对位置的分辨率。分辨率越高,读数越精确;精度是另一个问题。
4. 验收时需要核实的内容
一旦规范明确,验收时值得做三件事:
1. 使用可追溯的标准。例如玻璃标尺或标准图表——而不是你自己加工的工件,因为工件自身的误差会影响结果。
2. 在多个位置和多个方向上进行测量。仅在一个位置测量一次并不能证明整个行程符合规格。
3. 将测量误差代回公式。公式给出了允许的上限值;测量值必须落在该上限值范围内才能通过。
5. 在比较供应商之前,请先确认参考点
最后提醒大家注意一个常见的比较错误:直接比较不同供应商之间的准确率数据。
不同的供应商可能提供的规格完全不同——有的强调坐标精度,有的强调重复性,有的强调放大倍率精度。这三者评估的是三个不同的问题:
坐标精度:测量结果是否正确
- 重复性:重复测量结果是否一致
- 放大倍率精度:放大倍率是否准确?
相似的数字可能代表完全不同的含义。在比较之前,请确认以下三点:该数字指的是哪种计量单位、测量所依据的标准以及所测量的长度。
有关规格,请参阅[JATEN 轮廓投影仪页面]( https://www.jatentech.com/products/profile-projector )。