



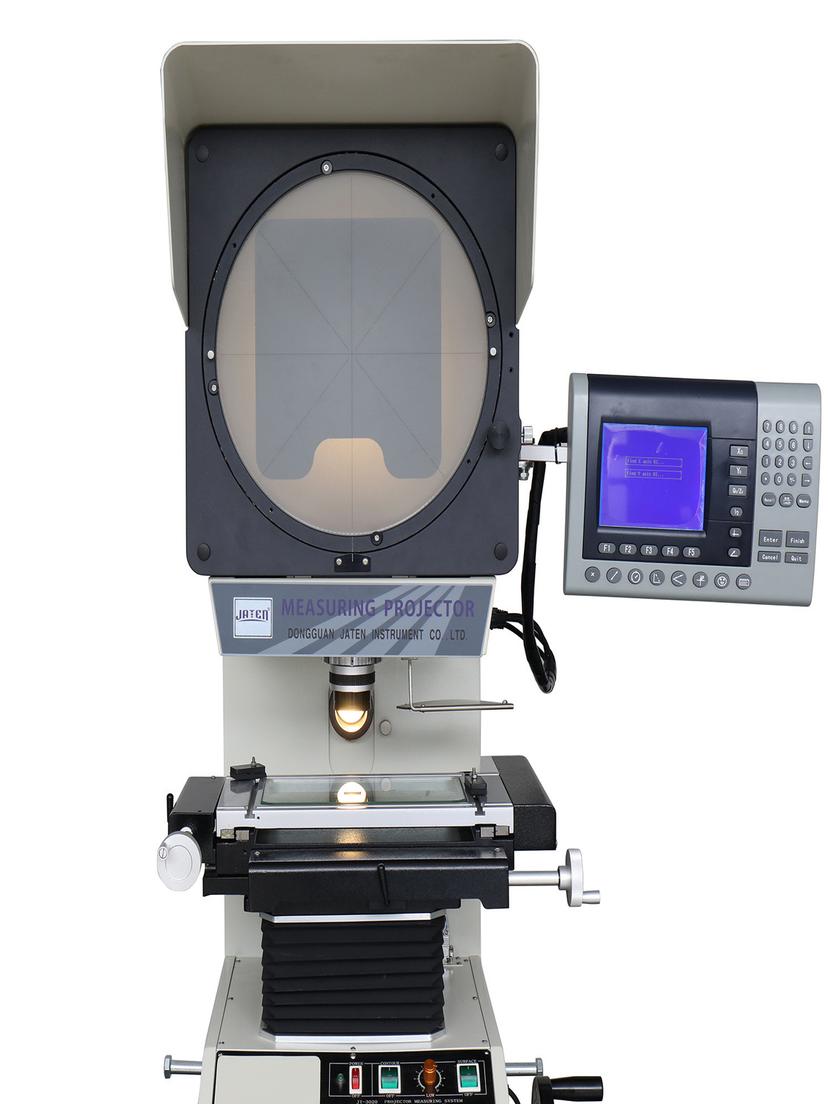
JTDHB12は水平プロファイルプロジェクターです。光軸は水平、スクリーンは垂直です。対象物はステージ上に設置され、後方から光が照射されます。対物レンズが輪郭を拡大し、スクリーンに像が映し出されます。ステージ、照明、対物レンズ、スクリーン、読み出し装置の5つのコンポーネントが、対象物が通過する順に、この一連の動作を担っています。
1. 作業段階:部品が置かれる場所
ステージは金属製のテーブルで、サイズは408×126mm、X軸の移動量は200mm、Z軸の移動量は100mm、両軸とも0.0005mmの直線分解能を備えています。3つ目の軸であるY軸は、75mmの範囲で焦点を合わせることができます。
各軸にはそれぞれ役割があります。X軸は横方向に移動し、Z軸は前進し、Y軸は焦点を合わせるために上昇します。加工対象物はテーブルと共に移動し、表示装置がその距離を記録します。この距離から寸法が算出されます。
テーブルは±15°の範囲で回転します。円錐、テーパー、テーパーねじの場合、側面が光軸に対して直角ではないため、輪郭が歪んで見えます。側面と軸が一致するまで傾けてください。
ステージはチェーン全体の機械的な基準点となる。画像がどれほど鮮明であっても、検証されていない移動は有効な測定値を残さない。
2. 照明:2つのシステム、2つの仕事
輪郭照明は、24V/150Wのハロゲンランプを部品の背面から照射し、表面照明は、21V/150Wの光ファイバーを前面に向けて照射します。
この分割は光学的なものであり、オプションではありません。透過光は部品で止まり、外形寸法、穴の位置、間隔を示すために、くっきりとした暗いシルエットを残します。反射光は、透過光が届かない部分(罫線、盲穴、凹部、段差など)の表面を明るく照らします。
ねじ山には調整が1つ追加されます。正確なねじ山形状投影のために、ソースヘリックス設定は±7°となります。ねじ山はらせん状であり、その側面は軸に対して直角ではなく、ビームを傾けずに投影された側面には、ピッチ径と側面角度を歪める系統誤差が含まれます。
3. 目的:輪郭が拡大される場所
対物レンズは輪郭を拡大し、その倍率によって画面上の像と対象物との比率が決まります。JTDHB12は標準で10倍の対物レンズを搭載しており、20倍、50倍、100倍の対物レンズも選択可能です。
倍率を上げると、2つのことが変わります。同じ画面距離でより小さな対象物を捉えることができるため、細部の解像度は向上しますが、視野は狭くなります。輪郭全体を見るには低倍率、狭いエッジを見るには高倍率が適しています。倍率を上げることが目的ではなく、対象物のサイズを検査サイクルに合わせることが重要です。
倍率の精度は見落としやすいものです。輪郭0.08%、表面0.12% ― これは拡大画像と理論上の倍率の差です。20倍で10mmの輪郭は200mmと表示されるはずですが、0.08%の誤差は画面上では0.16mm、実際の部品では8µmずれていることを意味します。この誤差は測定値にのみ影響し、他の箇所には影響しません。
4.プロジェクションスクリーン:審査が行われる場所
輪郭は画面上に表示され、移動量は表示画面に表示され、寸法はその2つを合わせて算出される。
直径300mmのスクリーンは完全に使用可能で、精密な十字線と90°のレチクルを備えています。十字線は基準を設定し、輪郭を合わせることで位置が固定されます。この位置はステージの読み取り値によって示され、角度はスクリーンの目盛りから得られます。チャートクリップは、投影された輪郭と比較するために図面をスクリーンに取り付けます。これが光学コンパレータという名称の由来です。オーバーレイクリップと一体型のフードは周囲の光を遮断し、オーバーレイを通してエッジを判断しやすくします。
画面は0~360°回転し、表示精度は1分角(0.01°)です。部品ではなく、画面を回転させます。
5. DP300読み出し:旅をデータに変える
DP300(561-301)は、JATENが独自開発したシステムで、マルチポイントサンプリング、座標回転、点、線、距離、角度、およびRS-232エクスポート機能を備えています。
マルチポイントサンプリングにより、複数のタッチ操作から円、円弧、穴の位置を正確に特定できます。座標回転機能により、傾いたセットアップを補正できるため、斜めに固定された部品を取り外す必要がありません。RS-232は、転記作業とその誤りを排除します。
6. 最初から最後まで1回の測定
部品を固定します。形状によってはテーブルを傾ける必要があるかどうかを判断します。拡大率を形状に合わせて調整します。光の種類を選択します。外形には透過光、表面形状には反射光、ねじ山にはらせん光を使用します。X軸とZ軸を移動して輪郭を交差線に合わせるか、図面を重ね合わせます。記録してエクスポートします。
どの工程も部品に影響を与える。照明が適切でないと判断できるエッジがなくなり、出力が適切でないと画面上の部品に合わず、揺れがゼロの状態で読み取ったテーパーは実際の形状ではない。
精度は≤3+L/200 µmと表記され、Lは測定長さ(ミリメートル)です。電源はAC110V/60Hzまたは220V/50Hz、650Wです。
7. この機械が測定するもの
輪郭が合否判定基準となる部品が典型的な対象物です。このページには、テンプレート、プレス加工品、カム、ねじ、歯車、成形フライス、工具、端子、時計部品、ダイヤモンド、機械、金型製作、計測機器、電子機器、軽工業など、幅広い分野の部品が掲載されています。
水平配置は、寸法が判別しにくい場合や観察しにくい領域がある場合に、垂直プロジェクターを補完するという第二の役割を担います。異なるクランプ方法を用いることで異なる面が露出するため、2つのラインが重複することなく共存します。
モデルと構成については、[JATENプロファイルプロジェクターのページ]( https://www.jatentech.com/products/profile-projector )をご覧ください。