



プロファイルプロジェクターを選定する際、仕様書に記載されている精度に関する数値は、最も誤解しやすい項目です。2つのサプライヤーが同じ数値を公表していても、意味するところは異なる場合があります。数値そのものよりも、その数値が示す基準点を理解することの方が重要です。
1. 精度式におけるLの意味
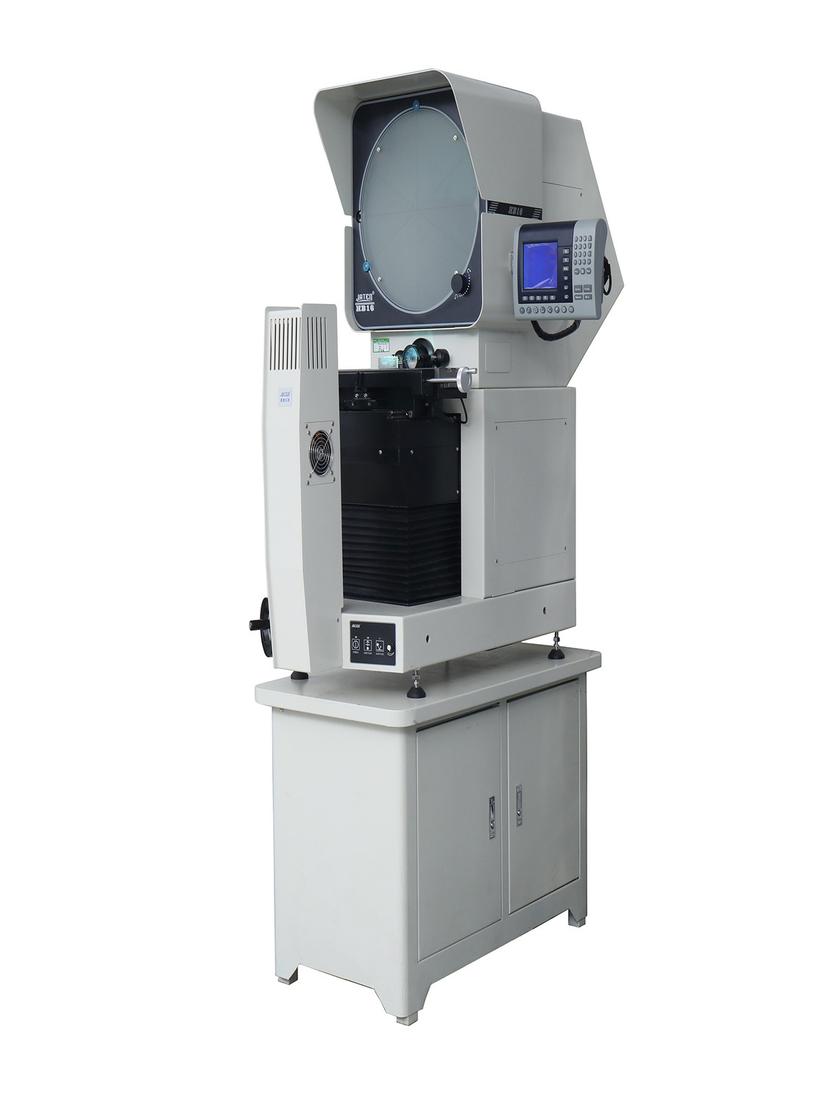
JATENのプロファイルプロジェクターのカテゴリページには、座標測定誤差が(3+L/200)μmに達する可能性があると記載されており、JTDHB12のページにはX/Y軸の精度が≤3+L/200(μm)と明記されています。
この式は2つの部分から成り立っています。
- 定数3μm — 測定長さに関係なく、機器に固有の固定部分。
- L/200 — 測定された長さとともに増加する部分。ここで、Lは測定対象の長さ(ミリメートル単位)である。
重要なのは、これが固定値ではないということです。許容誤差は測定長さによって変化します。200 mm の場合、L/200 の値は 1 μm ですが、50 mm の場合はわずか 0.25 μm です。測定長さを指定せずに「この機械の精度は何ミクロンですか」と尋ねても、答えは出ません。
そのため、仕様書における精度は単一の数値ではなく、数式で表されるのです。それは、一点ではなく、長さに応じて変化する誤差曲線を表すからです。
2. 拡大率の精度:投影に特有の誤差項
プロファイルプロジェクターは、座標精度に加えて、倍率精度に関する仕様も備えています。JATENの製品ページには、輪郭精度0.08%、表面精度0.12%と記載されており、カテゴリページでは、輪郭測定誤差が0.08%未満であると説明されています。
プロジェクターにはなぜ特別な用語が使われるのでしょうか?それは、投影測定では輪郭がスクリーン上に拡大表示されるからです。拡大処理自体が誤差を生じさせます。つまり、その拡大率の精度によって、スクリーンから読み取った寸法が実際のサイズに正確に変換されるかどうかが決まります。これは投影測定特有の現象です。 ビデオ測定機の仕様書にはこの用語は使われていません。デジタル画像から輪郭が取得され、拡大変換処理は行われないからです。
輪郭と表面は、それぞれ異なる照明モードを使用するため、別々に規定されます。輪郭照明は透過光で外形を示し、表面照明は反射光で表面形状を示します。2つの光路は異なるため、誤差レベルも異なり、それぞれ個別に評価されます。
3. 解像度は正確さではない
JATENの製品ページには、X軸とZ軸の線形分解能が0.0005mmと記載されています。これは、測定システムがこれらの2軸に沿って分解できる最小の変位であり、測定器が正確に測定できる最小の寸法ではありません。
購入時に最もよくある間違いは、その数値を見て、機械がそのレベルで測定できると思い込んでしまうことです。測定能力を決定するのは、第1節で説明する座標精度の計算式であり、システムがどれだけ細かく位置を分解できるかではありません。分解能が高ければ高いほど、より細かい測定値が得られますが、精度はそれとは別の問題です。
4. 受入時に確認すべき事項
仕様が理解できたら、承認時に以下の3つのことを行う価値があります。
1. トレーサブルな標準を使用します。ガラススケールまたはマスターチャートを使用します。自分で加工したワークピースは使用しないでください。ワークピース自体の誤差が結果に影響するためです。
2. 複数の位置と複数の方向で測定してください。1箇所で1回測定しただけでは、全可動範囲が仕様を満たしているとは言えません。
3. 測定誤差を式に代入します。この式は許容上限値を示しており、測定値はその範囲内に収まっていなければ合格とはなりません。
5.サプライヤーを比較する前に、基準点を確認する
最後に、よくある比較ミスについて注意点を一つ。それは、サプライヤー間で精度数値を直接比較することです。
異なるサプライヤーが全く同じことを規定しているとは限りません。あるサプライヤーは座標精度を、別のサプライヤーは再現性を、また別のサプライヤーは倍率精度をそれぞれ強調している可能性があります。これら3社はそれぞれ異なる3つの点を評価しています。
- 座標精度:正しく測定できるか
- 再現性:繰り返し測定しても一貫性があるか
- 倍率の精度:忠実に拡大できるか
似たような数値でも、全く異なる意味を持つことがあります。比較する前に、次の3点を確認してください。その数値がどの単位系に基づいているか、どの基準で測定されたか、そしてどの測定単位における数値か。
仕様については、[JATENプロファイルプロジェクターのページ]( https://www.jatentech.com/products/profile-projector )をご覧ください。