



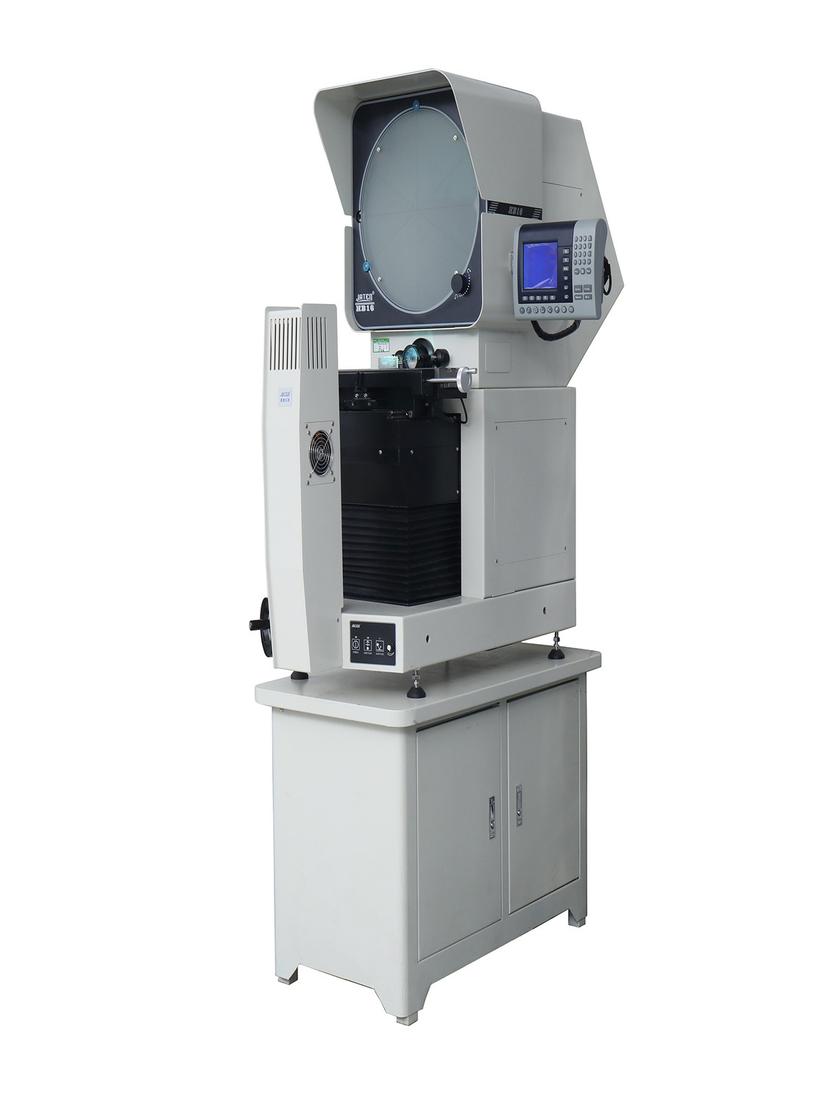
Quando si acquista un proiettore di profili , i dati relativi alla precisione riportati nella scheda tecnica sono l'aspetto più facile da interpretare erroneamente. Due fornitori possono pubblicare lo stesso valore, ma intenderlo in modo diverso. Comprendere il punto di riferimento è più importante del valore numerico in sé.
1. Cosa significa L nella formula dell'accuratezza
La pagina della categoria dei proiettori di profili di JATEN afferma che l'errore di misurazione delle coordinate può raggiungere (3+L/200) μm, e la pagina JTDHB12 specifica una precisione degli assi X/Y di ≤3+L/200 (μm).
La formula è composta da due parti:
- La costante di 3 μm: la porzione fissa intrinseca allo strumento, indipendente dalla lunghezza misurata.
- L/200 — la porzione che cresce con la lunghezza misurata, dove L è la lunghezza misurata in millimetri.
Il punto è che non si tratta di un valore fisso. L'errore consentito varia in base alla lunghezza misurata. A 200 mm, il termine L/200 è pari a 1 μm; a 50 mm, solo a 0,25 μm. Chiedere "a quanti micron è precisa questa macchina" senza specificare la lunghezza misurata non ha risposta.
Questo è anche il motivo per cui la precisione in una scheda tecnica è espressa da una formula anziché da un singolo valore: descrive una curva di errore che varia in funzione della lunghezza, non un singolo punto.
2. Precisione dell'ingrandimento: un termine di errore specifico della proiezione
Oltre alla precisione delle coordinate, i proiettori di profili presentano un'ulteriore specifica di precisione dell'ingrandimento. La pagina del prodotto JATEN indica una precisione dello 0,08% per i contorni e dello 0,12% per le superfici; la pagina della categoria descrive l'errore di misurazione dei contorni come inferiore allo 0,08%.
Perché un proiettore ha un termine aggiuntivo? Perché la misurazione tramite proiezione ingrandisce il contorno su uno schermo. Il processo di ingrandimento stesso introduce un errore: la precisione con cui viene calibrato l'ingrandimento determina se la dimensione letta sullo schermo corrisponde alla dimensione reale. Questo è specifico della misurazione tramite proiezione. Le schede tecniche delle macchine di misurazione video non riportano questo termine: il bordo viene rilevato da un'immagine digitale, senza alcun passaggio di conversione tramite ingrandimento.
Il contorno e la superficie vengono specificati separatamente perché utilizzano due modalità di illuminazione. L'illuminazione del contorno è luce trasmessa, che mostra il profilo esterno; l'illuminazione della superficie è luce riflessa, che mostra la forma della superficie. I due percorsi ottici sono diversi, quindi i loro livelli di errore sono diversi e ciascuno viene valutato singolarmente.
3. La risoluzione non è sinonimo di precisione
La pagina prodotto di JATEN specifica una risoluzione lineare X e Z di 0,0005 mm. Questo è il più piccolo spostamento che il sistema di misura può rilevare lungo questi due assi, non la dimensione più piccola che lo strumento può misurare con precisione.
Questo è l'errore più comune in fase di acquisto: vedere quel valore e presumere che la macchina misuri con quella precisione. Ciò che determina la capacità di misurazione è la formula di accuratezza delle coordinate descritta nella sezione 1, non la precisione con cui il sistema rileva la posizione. Una risoluzione più elevata produce letture più precise; l'accuratezza è una questione a parte.
4. Cosa verificare al momento dell'accettazione
Una volta che le specifiche risultano chiare, ci sono tre cose che vale la pena fare in fase di accettazione:
1. Utilizzare campioni tracciabili. Una scala di riferimento in vetro o un grafico di riferimento, non un pezzo lavorato da voi stessi, poiché l'errore del pezzo stesso influenzerebbe il risultato.
2. Eseguire le misurazioni in più posizioni e in più direzioni. Un solo passaggio in un punto non dimostra che l'intera corsa rientri nelle specifiche.
3. Sostituire l'errore misurato nella formula. La formula fornisce il limite superiore consentito; il valore misurato deve rientrare in tale limite per superare il test.
5. Confermare il punto di riferimento prima di confrontare i fornitori
Un'ultima avvertenza riguardo a un errore di confronto comune: confrontare direttamente i dati di precisione di diversi fornitori.
Fornitori diversi potrebbero non specificare affatto la stessa cosa: uno indica la precisione delle coordinate, un altro la ripetibilità, un altro ancora la precisione dell'ingrandimento. Questi tre parametri valutano tre questioni diverse:
- Precisione delle coordinate: misura correttamente?
- Ripetibilità: il risultato è coerente nelle misurazioni ripetute?
- Precisione dell'ingrandimento: ingrandisce fedelmente?
Numeri simili possono avere significati completamente diversi. Prima di confrontarli, è necessario verificare tre cose: a quale unità di misura si riferisce il numero, lo standard di riferimento utilizzato e la lunghezza misurata a cui si applica.
Per le specifiche, consultare la pagina del proiettore di profili JATEN: [ https://www.jatentech.com/products/profile-projector ].