



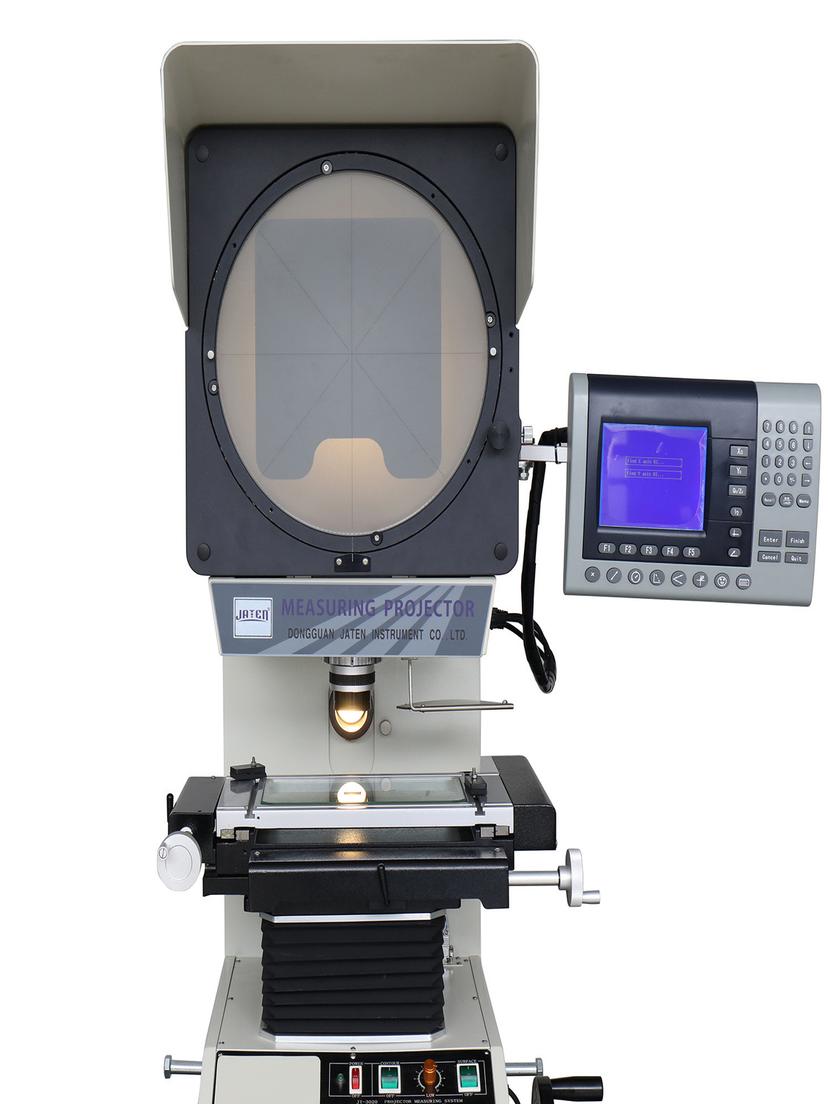
Der JTDHB12 ist ein Horizontalprofilprojektor : Die optische Achse verläuft horizontal, die Leinwand vertikal. Ein Werkstück wird auf dem Objekttisch platziert, das Licht fällt von hinten ein, das Objektiv vergrößert die Kontur, und die Leinwand empfängt das Bild. Fünf Komponenten – Objekttisch, Beleuchtung, Objektiv, Leinwand und Ausleseeinheit – bilden die Grundlage für diesen Prozess in der Reihenfolge, in der das Werkstück sie durchläuft.
1. Die Arbeitsphase: Wo das Teil seinen Platz hat
Der Objekttisch ist ein Metalltisch mit den Maßen 408 x 126 mm und einem Verfahrweg von 200 mm in X-Richtung, 100 mm in Z-Richtung sowie einer linearen Auflösung von 0,0005 mm in beiden Achsen. Die dritte Achse, Y, fokussiert über einen Bereich von 75 mm.
Jede Achse hat eine Funktion: Die X-Achse bewegt sich seitwärts, die Z-Achse vorwärts, die Y-Achse hebt sich zum Fokussieren. Das Werkstück bewegt sich mit dem Tisch, die Anzeige erfasst den Abstand, und daraus ergibt sich das Maß.
Der Tisch lässt sich außerdem um ±15° schwenken. Bei Kegeln, Kegeln und konischen Gewinden steht die Flanke nicht rechtwinklig zur optischen Achse, sodass die Kontur verformt ist; neigen Sie den Tisch, bis Flanke und Achse übereinstimmen.
Die Bühne ist der mechanische Bezugspunkt der gesamten Kette: Wie scharf das Bild auch sein mag, eine ungeprüfte Bewegung liefert keine gültige Messung.
2. Beleuchtung: Zwei Systeme, zwei Aufgaben
Die Konturbeleuchtung besteht aus einer 24V/150W-Halogenlampe, die von hinten durch das Bauteil scheint; die Flächenbeleuchtung besteht aus einer 21V/150W-Lichtleitfaser, die nach vorne gerichtet ist.
Die Aufteilung ist optisch und nicht optional. Durchgelassenes Licht wird am Werkstück gestoppt und erzeugt eine klare, dunkle Kontur für Außenmaße, Bohrungspositionen und Abstände. Reflektiertes Licht hellt die Oberfläche auf und markiert so Bereiche, die vom durchgelassenen Licht nicht erreicht werden – angerissene Linien, Sacklöcher, Vertiefungen und Stufen.
Gewinde erfordern eine zusätzliche Justierung. Die Quellenhelix ist auf ±7° eingestellt, um eine genaue Gewindeformprojektion zu gewährleisten: Ein Gewinde ist spiralförmig, seine Flanke steht nicht rechtwinklig zur Achse, und ohne Neigung des Strahls weist die projizierte Flanke einen systematischen Fehler auf, der den Flankendurchmesser und den Flankenwinkel verfälscht.
3. Das Ziel: Wo die Kontur vergrößert wird
Das Objektiv vergrößert die Kontur; seine Vergrößerung bestimmt das Verhältnis zwischen Bild auf dem Bildschirm und dem Objekt selbst. Das JTDHB12 wird standardmäßig mit einer 10-fachen Vergrößerung geliefert; 20-fache, 50-fache und 100-fache Vergrößerung sind optional erhältlich.
Die Vergrößerung verändert zwei Dinge: Bei gleichem Bildschirmabstand wird ein kleineres Merkmal erfasst, wodurch Details besser sichtbar werden, aber das Sichtfeld verkleinert sich. Niedrige Vergrößerung für die gesamte Kontur, hohe Vergrößerung für eine schmale Kante. Es geht nicht darum, die höchste Vergrößerung zu erreichen, sondern die Merkmalsgröße an den Inspektionszyklus anzupassen.
Die Genauigkeit der Vergrößerung wird leicht übersehen. Kontur 0,08 %, Oberfläche 0,12 % – das ist die Abweichung zwischen dem vergrößerten Bild und der theoretischen Vergrößerung. Bei 20-facher Vergrößerung sollte eine 10 mm lange Kontur 200 mm lang erscheinen; 0,08 % Abweichung bedeuten eine Verschiebung um 0,16 mm auf dem Bildschirm und 8 µm zu weit hinten am Bauteil. Dieser Fehler wirkt sich ausschließlich auf den Messwert aus.
4. Die Projektionsfläche: Der Ort, an dem die Beurteilung stattfindet
Die Kontur wird auf dem Bildschirm angezeigt, der Weg auf dem Display, und die Dimension ergibt sich aus beidem zusammen.
Mit einem Durchmesser von 300 mm ist der Bildschirm voll nutzbar und verfügt über präzise Fadenkreuzlinien und ein 90°-Retikel. Die Fadenkreuzlinien dienen als Referenz: Durch Ausrichten der Kontur wird die Position fixiert, die vom Anzeigegerät vorgegeben wird, während der Winkel anhand der Bildschirmskala bestimmt wird. Mithilfe von Klammern lässt sich eine Zeichnung auf dem Bildschirm befestigen, um sie mit der projizierten Kontur zu vergleichen – daher der Name optischer Komparator. Overlay-Klammern und eine integrierte Blende reduzieren das Umgebungslicht und erleichtern so die Beurteilung einer Kante durch ein Overlay.
Der Bildschirm lässt sich von 0 bis 360° drehen, seine Anzeige hat eine Auflösung von 1' bzw. 0,01°. Man dreht den Bildschirm, nicht das Bauteil.
5. Das DP300-Auslesegerät: Reisedaten auswerten
Das DP300 (561-301) ist ein von JATEN selbst entwickeltes System: Mehrpunktabtastung, Koordinatenrotation, Punkt-, Linien-, Distanz- und Winkelmessung sowie RS-232-Export.
Die Mehrpunktabtastung erfasst Kreise, Kreisbögen und Bohrungspositionen durch mehrere Berührungen. Die Koordinatenrotation gleicht eine geneigte Anordnung aus, sodass ein schief eingespanntes Werkstück nicht entfernt werden muss. RS-232 eliminiert Übertragungsfehler.
6. Eine Messung, von Anfang bis Ende
Spannen Sie das Werkstück ein. Entscheiden Sie, ob die Form eine Neigung des Tisches erfordert. Passen Sie die Vergrößerung an das Merkmal an. Wählen Sie die Beleuchtung: Durchlicht für äußere Formen, Auflicht für Oberflächenmerkmale, Helixlicht für Gewinde. Verschieben Sie die X- und Z-Achse, um die Kontur auf die Schnittlinien zu legen, oder legen Sie eine Zeichnung darüber. Aufzeichnen und exportieren.
Bei jedem Schritt landet man auf einem Bauteil: Das falsche Licht lässt keine Kante zum Beurteilen übrig, die falsche Leistung passt nicht zum Teil auf dem Bildschirm, und eine bei Nullschwingung abgelesene Kegelform entspricht nicht ihrer wahren Form.
Die Genauigkeit wird mit ≤3+L/200 µm angegeben, wobei L die gemessene Länge in Millimetern ist. Die Stromversorgung erfolgt mit 110 V/60 Hz oder 220 V/50 Hz, die Leistung beträgt 650 W.
7. Was diese Maschine misst
Teile, deren Kontur das Akzeptanzkriterium darstellt, gelten als typische Objekte. Die Seite listet Schablonen, Stanzteile, Nocken, Gewinde, Zahnräder, Formfräser, Werkzeuge, Anschlüsse, Uhrenteile, Diamanten, Maschinenbauteile, Formenbauteile, Instrumentenbauteile, Elektronik und Produkte der Leichtindustrie auf.
Die horizontale Anordnung erfüllt eine zweite Funktion: Sie ergänzt einen vertikalen Projektor, wenn Dimensionen schwer zu erkennen oder Bereiche schwer einsehbar sind. Unterschiedliche Klemmen legen unterschiedliche Flächen frei, sodass die beiden Linien nebeneinander existieren, anstatt sich zu wiederholen.
Auf der [JATEN Profilprojektorseite]( https://www.jatentech.com/products/profile-projector ) finden Sie Informationen zu Modellen und Konfigurationen.